
Viene emesso un ordine di acquisto per "barra tonda da 16 mm, un'estremità filettata, lunga 4,8 m". Le barre arrivano, le forcelle non si adattano al filo e una volta avvolti completamente i tenditori, ogni barra risulta corta di 30 mm. Questa sequenza è la realtà quotidiana del commercio delle barre di controventatura: raramente l'acciaio è il problema, le interfacce lo sono.
Il rinforzo in tondino è una delle parti meno affascinanti di un pacchetto strutturale, ma determina se il telaio del portale rimane quadrato, se un rack per tubi prende il vento senza travasi e se una tettoia si muove come previsto dal modello. Farlo bene è una questione di pochi numeri specificabili.
Risposta diretta: una barra di controvento è un elemento di sola tensione, quindi la sua capacità è determinata dalla sezione della radice filettata, non dal diametro della barra. Il suo comportamento nel mondo reale è determinato dai raccordi terminali, dalla presa disponibile nel tenditore e dalla protezione dalla corrosione sulle filettature. Tre righe in una specifica — area di sollecitazione, tolleranza di assorbimento, classe di rivestimento —prevengono la maggior parte dei guasti sul campo.
Sotto l'azione del vento o del sisma una baia rettangolare vuole diventare un parallelogramma. In una campata con controventi a X, una diagonale si allunga e si allenta mentre l'altra si accorcia e viene tesa, trasportando il taglio laterale fino alle fondazioni. L'asta non resiste mai alla compressione: invertire il carico e subentra l'asta opposta. Questo singolo comportamento spiega la maggior parte delle regole di progettazione e approvvigionamento che seguono.
Una singola asta non può sostenere un giunto contro il carico invertito, perché si deforma nel momento in cui la forza si ribalta. Le soluzioni pratiche utilizzano almeno due aste per campata controventata, oppure un'asta più un puntone di compressione. Quando un disegno mostra una diagonale solitaria senza compagna, vale la pena chiedersi da quale direzione proviene il vento del disegno.
Una barra completamente filettata è conveniente, ma l'area di sollecitazione a trazione è inferiore al gambo nominale. Una filettatura grossa M16 fornisce circa 157 mm² contro i 201 mm² nominali, circa il 22% in meno. Su una pendenza di 8,8 bar con snervamento di 640 MPa, il carico di snervamento è vicino a 100 kN e una tensione di esercizio vicino a 60 kN. Se un progetto richiede 70 kN, è necessaria una barra più pesante o una qualità superiore: il solo diametro nominale non dice nulla.
Forcelle, occhielli, fazzoletti, ancoraggi e corpi di tenditori si trovano tutti nello stesso percorso di carico e sono solitamente realizzati con materiali diversi, in stabilimenti diversi, con rivestimenti diversi. Un tenditore zincato a caldo accoppiato ad un'asta in ossido nero garantisce una cella di corrosione al primo filetto. La finitura corrispondente dell'intero assieme è più economica rispetto alla riparazione successiva.
Capacità
Leggere l'area di sollecitazione, non il diametro nominale. Una riduzione del 20% è normale su un filo arrotolato.
Snellezza
Gli elementi di tensione vengono comunemente controllati rispetto a un limite L/r di circa 300 per controllare l'abbassamento e le vibrazioni.
Presa in carico
Puntare ad almeno 25 mm di corsa utilizzabile del filo a ciascuna estremità, oltre l'allungamento calcolato.
Protezione
La zincatura a caldo secondo ISO 1461 fornisce tipicamente 70–85 µm localmente su barre di spessore superiore a 6 mm.
Il motivo per cui il rinforzo dell'asta persiste è la massa. Una barra da 16 mm pesa circa 1,58 kg al metro; un angolo 50×50×5 con capacità di trazione comparabile pesa 3,77 kg per metro ed è molto più difficile da maneggiare in quota. Il confronto seguente affianca le opzioni sui criteri che guidano effettivamente una decisione di acquisto.
Laddove un telaio necessita realmente di capacità di compressione, ad esempio una campata controventata in una zona sismica, il rinforzo in tondino smette di essere la risposta giusta, indipendentemente dal costo. Nel caso si tratti di solo vento, la canna vince in manovrabilità, carico e dimensione delle piastre di collegamento.
I progettisti raramente controllano quanto una canna si allungherà tra la condizione allentata e la tensione di lavoro. Quel numero determina la quantità di aggiustamento che il tenditore deve assorbire e non è lo stesso per tutti i diametri. Il grafico mostra l'allungamento elastico di un'asta di 6 m tirata a 15 kN, assumendo E = 205 GPa.
12,5 mm
3,6 mm
16 mm
2,2 mm
20 mm
1,4 mm
24 mm
1,0 mm
La lettura pratica è che una canna rigida e di grande diametro ha un cedimento minimo, quindi un errore di lunghezza di taglio si traduce quasi uno a uno in un tutore allentato o troppo stretto. Un'asta più sottile è più facile da installare ma necessita di una finestra di raccolta più ampia. Come regola generale, preventivare la corsa del tenditore come l'allungamento calcolato, più la tolleranza di lunghezza di taglio consentita, più circa 10 mm di filo residuo in modo che il rinforzo possa ancora essere regolato dopo che la struttura si è stabilizzata.
Un'altra conseguenza: le aste vengono serrate mediante rotazione, quindi la filettatura deve essere pulita e lubrificata altrimenti l'attrito consumerà gran parte della coppia prima che qualsiasi tensione raggiunga la barra. Le filettature asciutte e zincate richiedono normalmente dal 30 al 40% di coppia in più per la stessa tensione, motivo per cui le squadre del cantiere finiscono per serrare eccessivamente e smontare il corpo del tenditore.
I modelli di ordine presso un produttore di elementi di fissaggio danno un'idea approssimativa di dove finiscono queste parti. La ripartizione riportata di seguito riflette il modo in cui il tonnellaggio viene generalmente distribuito tra le applicazioni; si tratta di un quadro indicativo, non di uno studio di mercato.
Vale la pena notare la fetta di retrofit. I telai più vecchi vengono spesso rinforzati nuovamente dopo un cambio d'uso, e lì la canna viene scelta per la sua tolleranza alla geometria imperfetta piuttosto che per la sua resistenza. Un'asta con 50 mm di avvolgimento di riserva è spesso più preziosa in un retrofit rispetto a una con una capacità extra di 10 kN.
Il processo di specifica è breve se viene eseguito nel giusto ordine. Ogni passaggio seguente chiude una modalità di errore che ricorre abbastanza spesso da essere prevedibile.
Correggere prima il percorso di caricamento. Confermare la tensione di progetto per controvento, se il carico è reversibile e quante aste condividono il vano. Una singola asta in un vano di carico reversibile è un errore di dettaglio, non una scelta di approvvigionamento.
Dimensioni dell'area di stress. Convertire la tensione richiesta in un'area di sollecitazione, quindi in un diametro nominale. Consentire una riduzione della filettatura di circa il 20-25% e controllare che la forcella e il perno corrispondano allo stesso numero.
Scegli il grado rispetto all'ambiente. L'acciaio al carbonio normale copre il servizio interno e a secco. Per lavori a temperature elevate o con limiti di pressione, il cromolio ASTM A193 B7 è il riferimento abituale; per il servizio a bassa temperatura, ASTM A320 L7 fornisce la resilienza agli urti. L'acciaio inossidabile 304 o 316 è riservato ad atmosfere veramente aggressive, perché il salto di prezzo è notevole.
 Aste filettate in acciaio legato ASTM A193 B7 Aste in cromo-molibdeno B7 ad alta resistenza per servizio a temperatura elevata o a pressione limite, disponibili con finiture zincate, in ossido nero o zincate a caldo. Visualizza il prodotto →
Decidere insieme la forma del filo e il rivestimento. I fili laminati sono più resistenti ed economici da produrre rispetto ai fili tagliati e sono l'impostazione predefinita per a asta completamente filettata . La zincatura a caldo aggiunge da 70 a 85 micron e interferisce con l'adattamento della filettatura fine, quindi maschiare eccessivamente i dadi o specificare un rivestimento che non si accumuli, come le scaglie di zinco.
 Barra completamente filettata ASTM A320 L7 Barra completamente filettata in acciaio legato L7 per servizi offshore, disponibile in HDG, zinco o ossido nero; confermare la lunghezza del taglio finito e pulire le estremità smussate. Visualizza il prodotto →
Concordare la lunghezza del taglio e le estremità. Indicare la lunghezza finale da centro a centro con il tenditore a metà corsa, non la lunghezza della barra. Smussare le estremità tagliate in modo che la filettatura inizi in modo pulito e verificare che la larghezza della ganascia della forcella corrisponda allo spessore del fazzoletto.
Richiedi la documentazione. Una prova di trazione sulla barra finita, una lettura dello spessore del rivestimento e un certificato EN 10204 3.1 sono i tre documenti che risolvono la maggior parte delle controversie. Se le lunghezze non sono standard, produzione personalizzata e OEM/ODM è normalmente più economico rispetto all'acquisto di barre grezze e alla lavorazione in loco.
Le lunghezze disponibili in acciaio legato B7 e L7 e in acciaio al carbonio semplice di grado 8.8 coprono la maggior parte delle esigenze di un pacchetto di rinforzo; la variabile è solitamente la lunghezza di taglio e la finitura superficiale piuttosto che il materiale stesso.
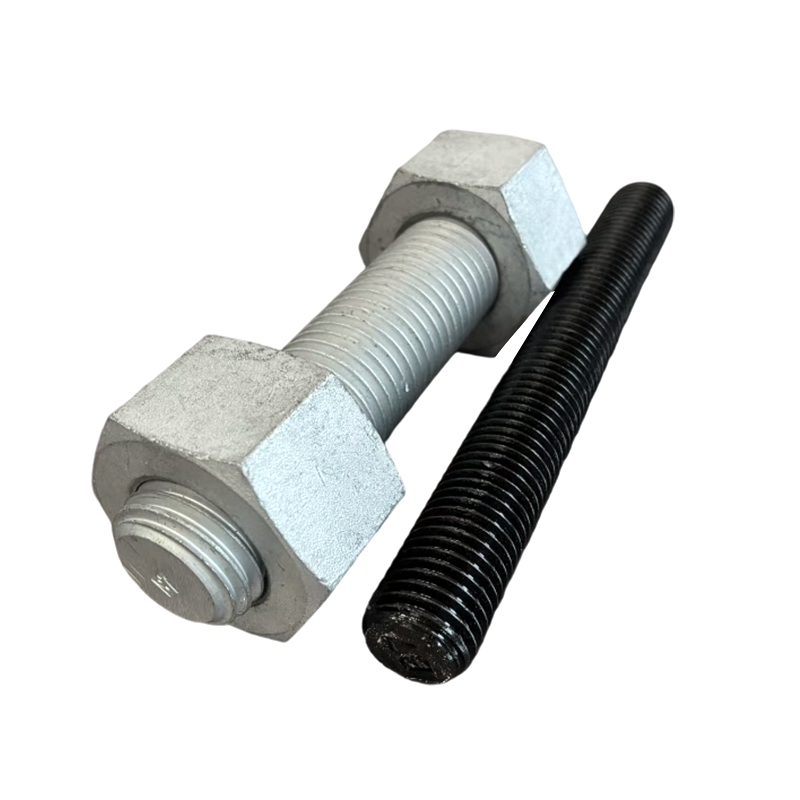 Barra completamente filettata in acciaio al carbonio grado 8.8 Barra di controvento semplice in acciaio al carbonio M16×300 di grado 8.8, con finitura zincata o nera; le lunghezze in stock si adattano ai pacchetti di rinforzo in cui la lunghezza di taglio e la finitura variano. Visualizza il prodotto →
Una barra di rinforzo assemblata e tesa correttamente il primo giorno può essere ancora priva di carico due anni dopo. I controlli che contano sono semplici e per lo più visivi.
Niente di tutto questo è ingegneria esotica. L'asta di rinforzo è un elemento semplice, efficiente, di sola tensione, e rimane affidabile quando l'area di sollecitazione, la tolleranza di avvolgimento e il rivestimento sono tutti specificati esplicitamente anziché dedotti da una foto del catalogo. I guasti che si verificano quasi sempre sono riconducibili a uno di questi tre numeri lasciato in fabbrica.
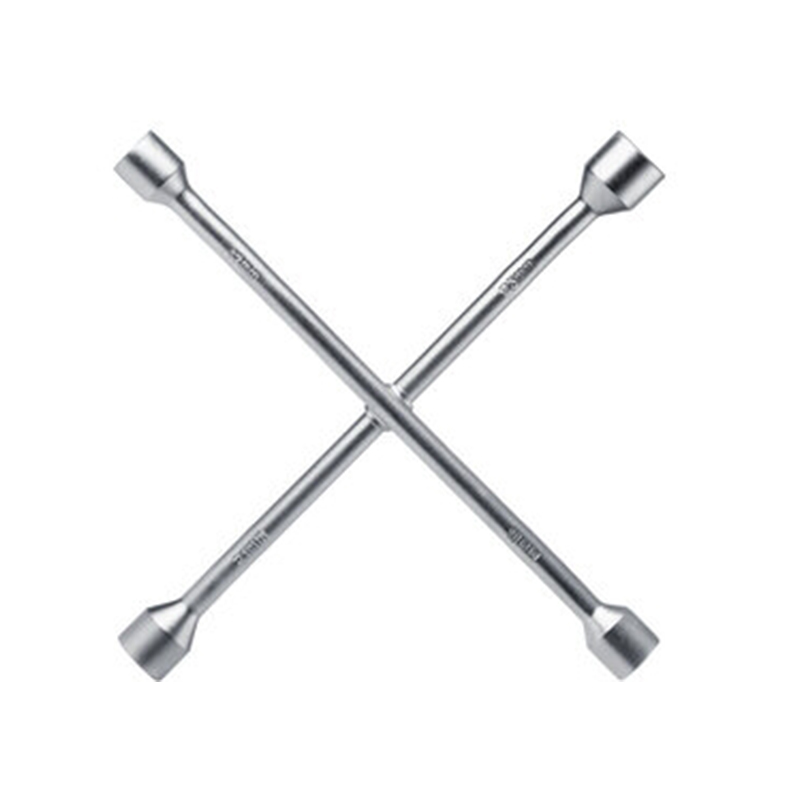 Chiave a croce per dadi con alette per ruote in acciaio al carbonio 4 * 30 * 100
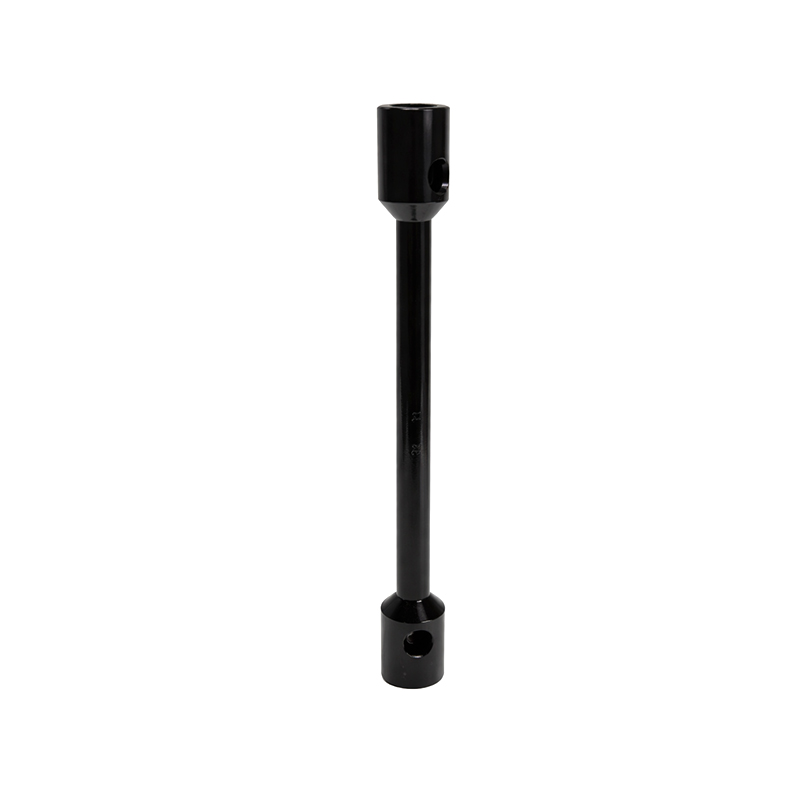 Chiave a ruota bidirezionale per carichi pesanti in acciaio al carbonio
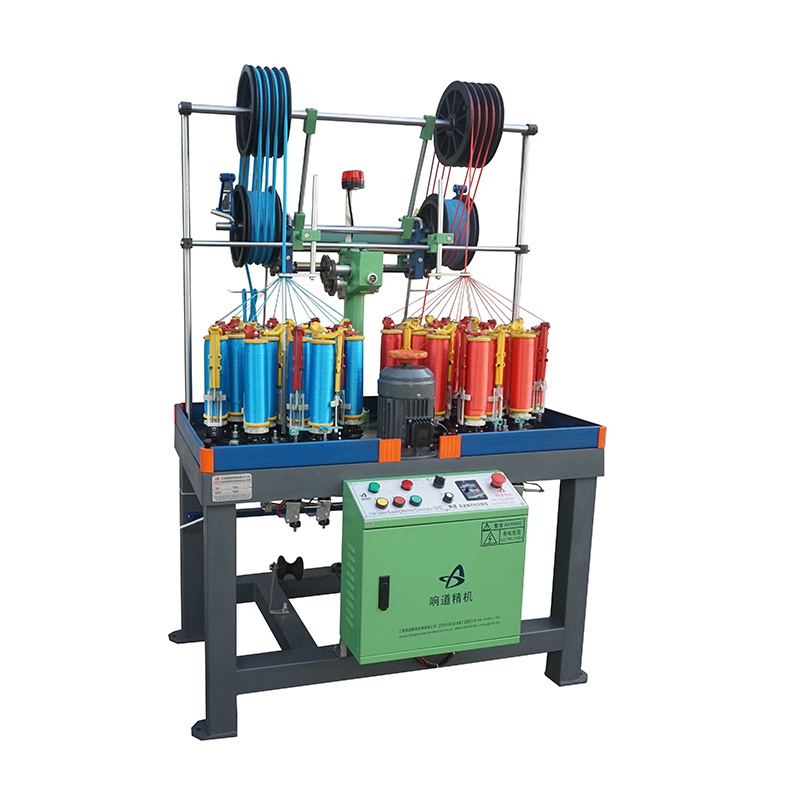 XD110 Macchina per intrecciare corde universali di forma piatta e rotonda
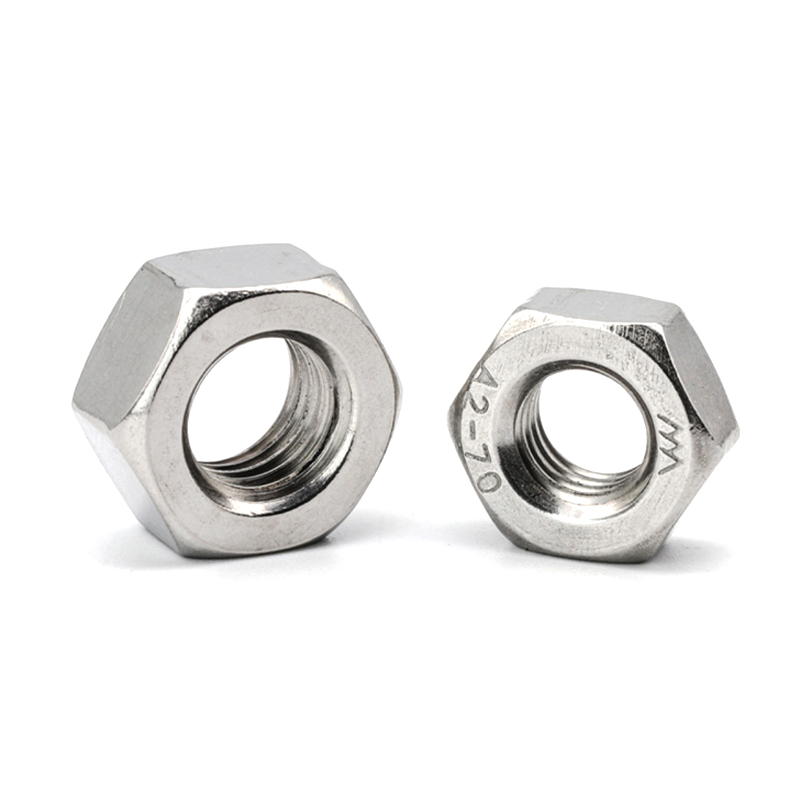 Dadi esagonali DIN934 M1.2 in acciaio inossidabile 304
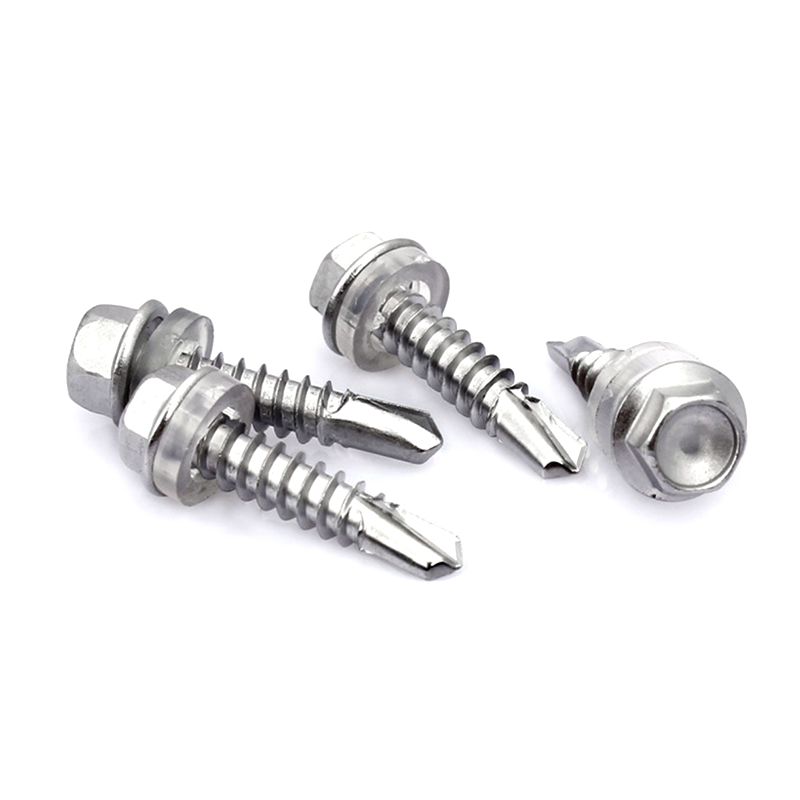 Viti autoperforanti con esagono incassato in acciaio inossidabile ST2.9 * 9.5
 Viti per legno esagonali in acciaio inossidabile 304 ST5 * 35
 Informazioni di contatto
 Indirizzo