
Durante la fase di prelievo del materiale dalla fondazione di una torre di trasmissione, il diametro del bullone di ancoraggio è solitamente bloccato dalla geometria della piastra di base, non dal carico. Quando una barra di grado 36 da 1 pollice può fornire solo circa un terzo della capacità di rendimento richiesta per il sollevamento di progetto, la soluzione pratica è raramente quella di riforare la piastra; è trasferirsi a ASTM F1554 Grado 105 nello stesso diametro. Questo grado è un bullone di ancoraggio in acciaio legato bonificato con un carico di snervamento minimo di 105 ksi, quasi il doppio del carico di snervamento del Grado 55 e quasi il triplo di quello del Grado 36.
Conclusione chiave: Se il tuo progetto richiede elevata resistenza, duttilità prevedibile e specifiche di ancoraggio strutturale riconosciute, ASTM F1554 Grado 105 è il valore predefinito giusto per gli ancoraggi pesanti. Tre dettagli determinano se funziona come previsto: i valori meccanici scendono al di sopra del diametro di 2-1/2 pollici, l'asta non deve essere saldata e la combinazione dado e rondella deve essere abbinata alla resistenza alla trazione di 125 ksi.
La specifica F1554 riguarda i bulloni di ancoraggio con testa, le barre di ancoraggio diritte e i bulloni di ancoraggio piegati. Il numero nel nome della qualità rappresenta il carico di snervamento minimo garantito in ksi. Il grado 36 utilizza acciaio al carbonio, il grado 55 utilizza acciaio al carbonio ad alta resistenza e il grado 105 richiede un acciaio legato a medio carbonio che viene bonificato. La differenza è metallurgica, non estetica, e risulta evidente da ogni rapporto di prova.
ASTM F1554 Grado 105 è disponibile da 1/2 pollice fino al diametro massimo coperto dalle tabelle meccaniche dello standard. La tabella seguente elenca i valori che un rapporto di prova certificato deve soddisfare prima che il materiale lasci lo stabilimento.
Rendimento minimo 105 ksi
Garantito nell'intervallo da 1/2 a 2-1/2 pollici; il "105" nel nome del grado è una promessa, non un obiettivo.
Allungamento minimo 15%.
Duttilità sufficiente per piegarsi, allinearsi e tensionarsi senza fratture fragili in normali condizioni sul campo.
Acciaio legato bonificato
Il trattamento termico crea una struttura coerente di martensite temperata su tutta la sezione della barra.
| Proprietà | Diametro 1/2 - 2-1/2 pollici. | Diametro superiore a 2-1/2 pollici. |
|---|---|---|
| Resistenza alla trazione, min (ksi) | 125 | 115 |
| Limite di snervamento, minimo (ksi) | 105 | 95 |
| Allungamento in 2 pollici, min (%) | 15 | 15 |
| Riduzione dell'area, min (%) | 45 | 45 |
| Materiale e trattamento termico | Acciaio legato a medio carbonio, bonificato | |
La riga del diametro sovradimensionato è il punto in cui si verificano gli errori di specifica. Alcuni dettagli strutturali presuppongono una resa di 105 ksi indipendentemente dal diametro, ma la norma stessa prevede valori inferiori su barre di grande diametro. Confermare sempre il diametro effettivo con il produttore prima di accettare un certificato di fabbrica.
La selezione di un grado è un esercizio di costo contro forza. Il confronto seguente posiziona i tre gradi F1554 in modo che sia visibile la spaziatura reale tra loro.
| Proprietà | Grado 36 | Grado 55 | Grado 105 |
|---|---|---|---|
| Carico di snervamento minimo (ksi) | 36 | 55 | 105 |
| Resistenza alla trazione minima (ksi) | 58 | 75 | 125 |
| Materiale tipico | Acciaio al carbonio | Acciaio al carbonio, normalized for large sizes | Acciaio legato, bonificato |
| Comportamento di saldatura | Saldabile con le normali precauzioni | Saldabile entro i limiti della norma | Non destinato alla saldatura |
| Costo materiale relativo | Il più basso | Moderato | Il più alto |
Il grado 36 copre fondazioni leggere e opere temporanee. Il grado 55 è in grado di gestire gli ancoraggi colonna-piastra più comuni. Il grado 105 merita il suo premio quando i momenti ribaltanti, i carichi dinamici delle attrezzature o le dimensioni limitate della piastra base non lasciano spazio per un bullone più grande. Poiché la capacità di trazione varia con il quadrato del diametro, il passaggio dal grado 55 al grado 105 può ridurre un'asta da 2-1/4 pollici a circa 1-3/4 pollici con lo stesso carico di lavoro, restringendo la piastra di base, le distanze dai bordi e la profondità di ancoraggio in un unico passaggio.
Il grado 105 non è semplicemente più forte in senso generico. Il ciclo di tempra e rinvenimento sviluppa martensite rinvenuta, che fornisce un elevato carico di snervamento preservando allo stesso tempo una duttilità sufficiente per piegarsi senza rompersi. L'allungamento minimo del 15% è importante sul campo perché gli erettori regolarmente riportano in posizione le aste di ancoraggio disallineate o piegano la gamba superiore di un'ancora a J per adattarla a un modello.
Al di sopra di 2-1/2 pollici di diametro, ASTM F1554 grado 105 scende a 95 ksi di resa minima e 115 ksi di trazione minima. Se un progetto utilizza un'asta da 3 pollici e presuppone comunque una resa di 105 ksi, la connessione viene calcolata superiore di circa il 10% alla capacità garantita. Il grafico a barre riportato di seguito mostra i valori di rendimento in tutta la famiglia di qualità.
Carico di snervamento minimo per grado F1554 (ksi)
36
Grado 36
55
Grado 55
105
Grado 105
95*
Grado 105 >2-1/2 in.
L'altezza della barra viene scalata in base al valore ksi; *il valore si applica al diametro superiore a 2-1/2 pollici.
La zincatura a caldo secondo ASTM A123/A153 è la protezione dalla corrosione più comune per i bulloni di ancoraggio perché l'acciaio incorporato necessita di una lunga durata. Il grado 105 è un acciaio legato ad alta resistenza e la fase di pulizia con acido prima della zincatura può introdurre idrogeno nell'acciaio. Un produttore responsabile controlla il tempo di decapaggio e la temperatura del bagno e molte specifiche di progetto aggiungono una verifica dell'infragilimento da idrogeno dopo la zincatura. Per una revisione completa delle finiture e dei relativi rischi di processo, consultare la nostra tipi di trattamento superficiale dei bulloni guida completa alla selezione .
F1554 Grado 105 deve essere assemblato con dadi esagonali pesanti conformi a ASTM A563 Grado DH o DH3 (è riconosciuto anche ASTM A194 Grado 8) e rondelle temprate conformi a ASTM F436. Un dado esagonale standard non è abbastanza resistente per un bullone da 125 ksi e saltando la rondella temprata si consente al dado di incastrarsi in una piastra di acciaio più morbida.
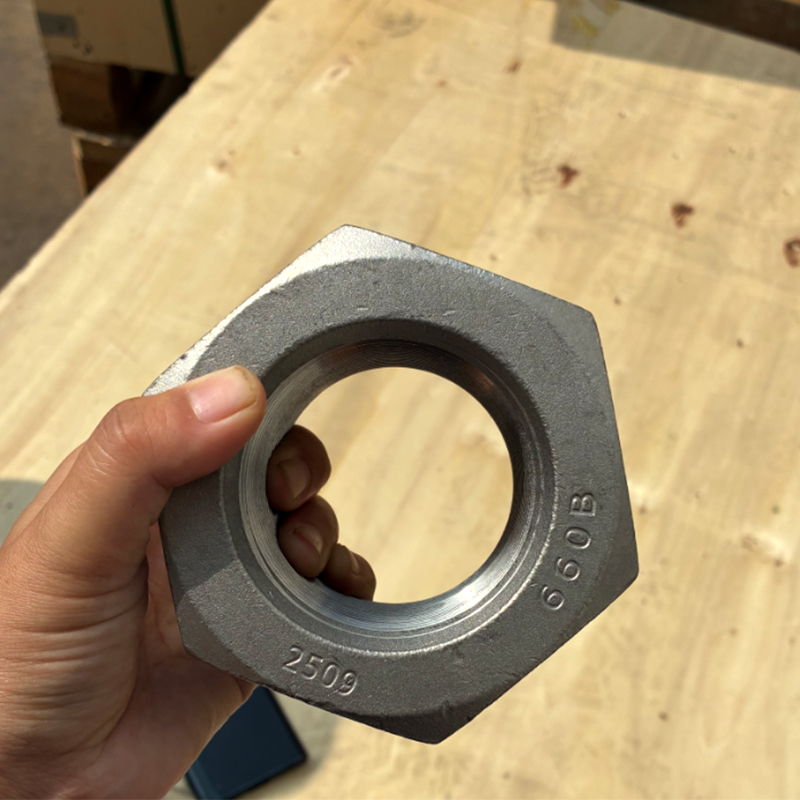 Dado esagonale pesante zincato a caldo per bulloni di ancoraggio ad alta resistenza Questo dado esagonale pesante con rivestimento in zinco a caldo è specifico per bulloni di ancoraggio F1554 grado 105, corrisponde alla resistenza A563 DH o DH3 richiesta e impedisce l'inserimento del dado se abbinato a rondelle temprate. Visualizza il prodotto →
La saldatura riscalda una barra bonificata al di sopra della sua temperatura di rinvenimento, distrugge la microstruttura trattata termicamente e lascia una zona morbida e debole, alterata dal calore. Il sistema F1554 tratta quindi il Grado 105 come una connessione esclusivamente meccanica. Se la disposizione dell'ancoraggio richiede saldatura, progettare un'estensione dell'accoppiatore filettato o scendere al Grado 55 e seguire le disposizioni di saldatura dello standard.
La domanda per il grado 105 segue le strutture alte, snelle o fortemente caricate. La distribuzione seguente rappresenta un tipico portafoglio di progetti; i mix effettivi variano da regione a regione, ma il modello è coerente: le industrie che non possono permettersi un bullone di ancoraggio di grandi dimensioni sono esattamente quelle che specificano il grado più elevato.
Le torri di trasmissione, l'illuminazione dei pali alti e le strutture delle antenne mettono i bulloni di ancoraggio in costante tensione a causa dei carichi del vento e, nelle zone sismiche, in ribaltamenti ciclici. Gli impianti industriali utilizzano il grado 105 dove compressori, mulini e frantoi montati su skid creano cicli di carico ripetuti sulle fondazioni. Ponti e strutture di trasporto lo utilizzano per telai di supporto della segnaletica, portali e standard leggeri in cui la rigidità del gruppo di ancoraggio partecipa all'analisi dinamica. In tutti e tre i casi, il filo conduttore è lo stesso: il diametro del bullone è limitato, quindi la qualità deve sopportare il carico.
I bulloni di ancoraggio sono tra gli elementi meno costosi in un programma di costruzione, tuttavia una valutazione sbagliata o un rapporto di prova mancante possono interrompere un'intera sequenza di montaggio. Utilizza i passaggi seguenti come struttura portante delle specifiche di acquisto.
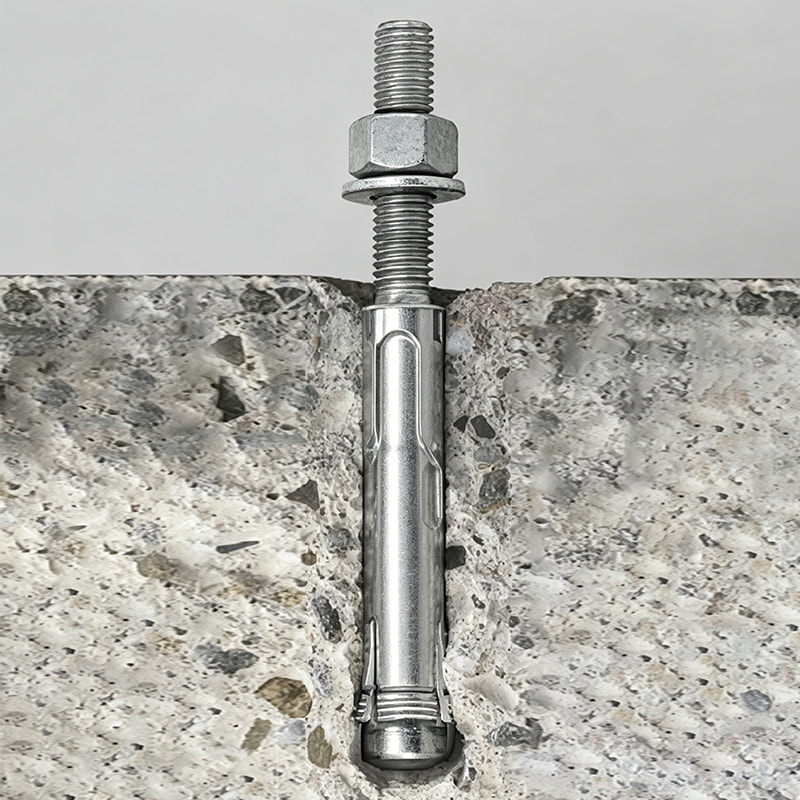 Bullone di ancoraggio zincato a caldo in acciaio al carbonio ASTM F1554 Un bullone di ancoraggio personalizzabile in F1554 gradi 36, 55 o 105, con zincatura a caldo per resistenza alla corrosione. È fondamentale per le fasi di acquisto che aiutano a evitare costosi ritardi di installazione dovuti a valutazioni errate o rapporti di prova mancanti. Visualizza il prodotto →
Se hai bisogno di aiuto per verificare una specifica rispetto a un disegno di progetto, inviaci il disegno tramite il pagina dei contatti prima di impegnarti con un fornitore. Supportiamo regolarmente pacchetti di elementi di fissaggio per strutture in acciaio e per dimensioni o forme personalizzate al di fuori della gamma standard possiamo discutere direttamente della produzione OEM/ODM.
Il ricevimento dell'ispezione è l'ultimo passaggio di qualità prima che un bullone di ancoraggio scompaia nel calcestruzzo. Una breve lista di controllo mantiene l'hardware consegnato allineato con l'intento progettuale.
Se un progetto richiede un nuovo test, collaborare con il produttore per campionare dal calore originale anziché accettare sostituti di provenienza locale. La conformità dopo l'installazione dipende dai registri del proprietario, quindi archiviare i certificati dello stabilimento insieme ai disegni esecutivi e ai registri della coppia di installazione. Questo file è anche la prova di conformità più rapida durante un audit.
 Bulloni a testa esagonale flangiati in acciaio al carbonio grado 8.8 M5 * 10
 Bulloni flangiati della testata cilindri neri M8 × 40 in acciaio al carbonio grado 8.8
 1-8 bulloni a spallamento fosfatati di precisione UNC x 6" grado 8.8
 Bulloni a spalla metrici 1-8 UNC x 4" in acciaio al carbonio
 Bulloni flangiati a testa esagonale con cilindro rivestito in fosfato M8×100 in acciaio legato grado 8.8
 Bulloni cilindrici con flangia a testa esagonale zincata grado 8.8 in acciaio legato M8 × 60
 Informazioni di contatto
 Indirizzo